Materijal i tehnologija obrade

Supstrat
Glavna struja je 6061-T6 avionska aluminijska legura, a 7075 aluminijum je odabran za teške uslove rada; Balansiranje male težine, performansi obrade i čvrstoće strukture, pogodno za energetske i hidraulične komponente.

Proces oblikovanja
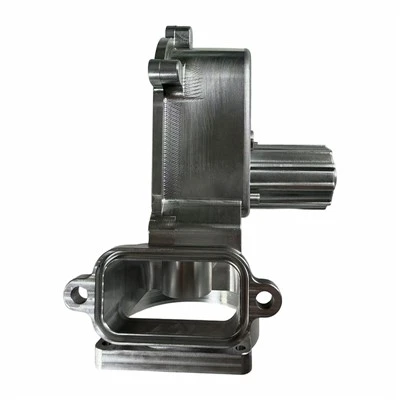
Celina je formirana petoosnim CNC integrisanim glodanjem, bez livenja ili zavarivanja:
Unutrašnje i vanjske šupljine, površine za ugradnju prirubnica, prolaz ulja kroz rupe, izbočine za pozicioniranje i rebra za rasipanje topline, sve se glodaju u jednom potezu;
Površina zadržava jasnu koncentričnu kružnu teksturu rezanja, bez poliranja, vrši se samo skidanje ivica i ultrazvučno odmašćivanje;
Sve pozicije rupa uključuju montažne rupe s navojem prirubnice, rupe za lociranje igle, rupe za prolaz ulja i zaptivne sudopere, sa tolerancijom do ± 0,02 mm;
Zaptivni žleb za obradu ivica unutrašnje šupljine, koji se koristi za sklapanje zaptivnih prstenova za postizanje hidrauličkog/uljnog zaptivanja.

Konstruktivni i tehnološki naglasci
Eksterna vertikalna struktura rebra za rasipanje toplote: povećava površinu odvođenja toplote i smanjuje povećanje unutrašnje temperature hidrauličkog ulja/motora;
Nepravilna kompozitna šupljina: šupljina podijeljenog odjeljka, odvajajući krug ulja, položaj ugradnje motora i sklop tijela ventila;
Višesmjerno sučelje prirubnice: bočno sučelje uljnog kruga, prirubnica za ugradnju na prednjoj strani, gornja zaptivna prirubnica, za postizanje pristajanja za više cevovoda;
Potpuno zaobljeni uglovi: eliminirajte koncentraciju naprezanja i izbjegavajte pucanje pod visokim pritiskom.
Strukturno zoniranje (u kombinaciji sa tri pogleda)
1. Desna glavna zaptivna komora (prva slika)
Zatvoreni odjeljak sa velikim otvaranjem, rezerviran prostor za montažu tijela motora/ventila, raspoređenih sa više slojeva rupa za pozicioniranje s navojem, prstenasti žljeb za brtvljenje vanjskog prstena za montažu O-prstena, postizanje zaptivanja visokog-pritiska.
2. Lijeva prirubnica kruga ulja (druga slika)
Centralna velika rupa je glavni ulaz i izlaz ulja iz uljnog kruga, a rupe s navojem s obje strane koriste se za vanjske hidraulične cjevovode; Vanjska vertikalna rebra za odvođenje topline koriste se za odvođenje topline unutarnje uljne komore.
3. Položaj ugradnje gornjeg aktuatora (treća slika)
Poligonalni stub za ugradnju cilindra motora, u koji se unutar njega nalazi pogonski motor; Četvrtasti otvor na bočnoj strani služi za uvlačenje kabelskog svežnja, a oko njega su 4 rupe za pričvrsne vijke za pričvršćivanje poklopca motora.
4. Donja univerzalna instalacijska prirubnica
Podnožje za montažu sa više stopala s rupama za pričvršćivanje s navojem, koje se koriste za pričvršćivanje cijelog sklopa kućišta za okvir/osnovu opreme.


Određivanje svrhe
Pozicioniranje jezgra: Kućište električnog hidrauličkog aktuatora za automobile/motocikle (sklop kućišta ventila elektronske hidrauličke pumpe)
Segmentirani scenariji aplikacije:
1. Modifikacija motocikla hidraulično kvačilo/telo pumpe elektronike za gas
Integrirana uljna komora, pogonski motor i prolaz za ulje, zamjenjujući originalnu fabričku podijeljenu pumpu od lijevanog željeza, lagana i bolja disipacija topline, pripada visoko{0}}modificiranim CNC dijelovima visokih performansi;
2. Kućište kućišta hidrauličnog ventila za pomoć pri kočenju/upravljanju za automobile
Integrirani motor, uljni krug i komora pod pritiskom, koji služe kao nosivi omotač{0}}jezgra za upravljanje linijom EHB i električni servo upravljač;
3. Kućište mikro hidrauličnog pogona male građevinske mašinerije
Tijelo pumpe mikro hidrauličke pumpne stanice, integrirano sa motorom, krugom ulja i komorom za skladištenje ulja, koristi se za automatizaciju i male poljoprivredne mašine.
Poređenje prednosti proizvoda: Originalna školjka od lijevanog željeza
✅ Smanjite masu za 40% do 60% i smanjite ukupnu neopruženu težinu vozila;
✅ Integrirano glodanje ima jače zaptivanje i nema rizika od curenja pješčane rupe;
✅ Efikasnost odvođenja toplote rebraste strukture za disipaciju toplote je bolja od one od livenog gvožđa, a temperatura ulja je niža kada se radi duže vreme;
✅ Mehaničko prepoznavanje teksture modificiranog izgleda je visoko i pogodno je za tržište modifikacije performansi;
✅ Struktura se može prilagoditi, a zapremina šupljine može se podesiti prema zapremini i pritisku ulja.
Opciona rješenja za{0}}obradu
1. Prirodno čišćenje (trenutni status): Uklanja samo ulje i neravnine, zadržava uzorke glodanja, ima najnižu cijenu i pogodno je za kratkotrajnu- upotrebu;
2. Prirodna anodizacija: formira gust oksidni film, otporan na rđu i habanje-, zadržavajući mat teksturu metala;
3. Tvrdo eloksiranje: Povećava površinsku tvrdoću na HV400 ili više, pogodno za radne uvjete otporne na-pritisak i habanje-;
4. Crna anoda+lasersko označavanje: Glavno rješenje za modificirane dijelove je lijepo, otporno na rđu i može se ugravirati logotipom modela.

Prateća uputstva za obradu
Ova vrsta šupljine spada u složene petooske obradne dijelove, a tok procesa obrade je sljedeći:
Sečenje aluminijumske ploče → tro-osno grubo glodanje za uklanjanje viška → petoosna poluga precizna obrada unutrašnjih i spoljašnjih šupljina i nepravilnih površina → bušenje/urezivanje svih navojnih rupa i rupa za iglice → precizno bušenje zaptivnih žljebova → uklanjanje ivica i zahtevan visoki- tretman površine obavezan proces inspekcije za hidraulične komponente).
Popularni tagovi: Adapterska ploča za modifikacije automobila, proizvođači, dobavljači, fabrika, Kina